Präzision und Effizienz: Moderne Bearbeitungstechnologien im Vergleich
Author : Asset Trade | Published On : 25 Sep 2026
Warum moderne Zerspanungstechnik entscheidend ist
In einer modernen Fertigung können wenige Hundertstel Millimeter über Ausschuss, Nacharbeit oder ein einwandfreies Bauteil entscheiden. Deshalb spielen präzise Werkzeugmaschinen eine zentrale Rolle, wenn komplexe Komponenten wirtschaftlich und wiederholgenau hergestellt werden sollen. Besonders vertikale Bearbeitungszentren bieten vielseitige Möglichkeiten für Fräs-, Bohr-, Gewinde- und weitere Bearbeitungsvorgänge. Gleichzeitig eröffnen Erodiermaschinen Lösungen für Werkstoffe und Geometrien, die mit konventionellen Schneidverfahren nur schwer zu bearbeiten sind. Die passende Technologie hängt daher von Bauteilgeometrie, Werkstoff, Toleranzen, Stückzahl, Oberflächenanforderungen und vorhandener Fertigungsstrategie ab.
Die Funktionsweise vertikaler Bearbeitungszentren
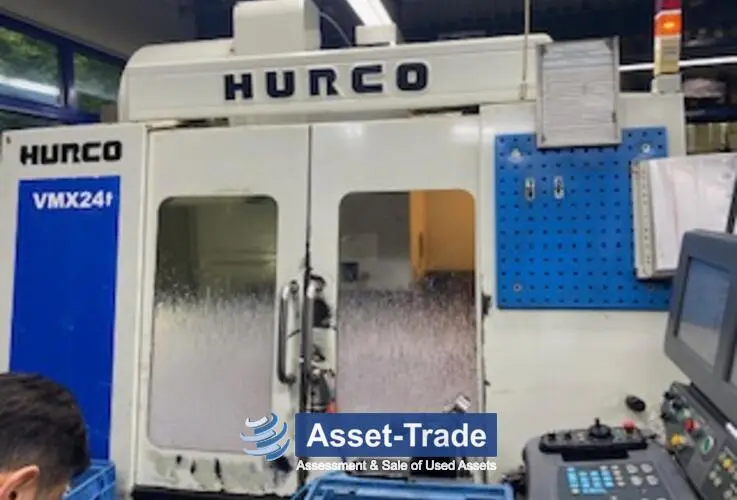
Bei einem vertikalen Bearbeitungszentrum ist die Hauptspindel senkrecht zum Maschinentisch ausgerichtet. Das Werkstück wird auf dem Tisch gespannt, während rotierende Werkzeuge Material entsprechend den programmierten Bewegungen abtragen. Je nach Ausführung können mehrere Bearbeitungsschritte in einer Aufspannung durchgeführt werden. Dadurch lassen sich Rüstzeiten reduzieren und wiederholbare Fertigungsabläufe unterstützen. Maschinen unterscheiden sich unter anderem hinsichtlich Achswegen, Spindeldrehzahl, Antriebsleistung, Werkzeugmagazin, Steuerung und Automatisierungsoptionen. Die Auswahl sollte deshalb immer an den tatsächlichen Anforderungen der geplanten Bauteile orientiert werden.
Vielseitigkeit bei unterschiedlichen Bearbeitungsaufgaben
Ein wesentlicher Vorteil vertikaler Bearbeitungszentren liegt in ihrer Vielseitigkeit. Ein einzelnes Maschinenkonzept kann verschiedene Arbeitsschritte wie Planfräsen, Taschenfräsen, Bohren, Gewindeschneiden oder Konturbearbeitung ermöglichen. Moderne Steuerungen unterstützen dabei komplexe Bewegungsabläufe und reproduzierbare Programme. Für kleinere und mittlere Serien kann eine solche Flexibilität besonders interessant sein, weil unterschiedliche Bauteile auf derselben Maschine gefertigt werden können. Allerdings bestimmen Werkzeugauswahl, Spanntechnik und Programmierung maßgeblich die tatsächliche Leistungsfähigkeit. Eine leistungsstarke Maschine allein garantiert daher noch keine optimale Fertigungsqualität.
Wann Erodiertechnik sinnvoll sein kann
Die Funkenerosion arbeitet nach einem anderen Prinzip als die klassische spanende Bearbeitung. Material wird durch kontrollierte elektrische Entladungen abgetragen, wodurch auch elektrisch leitfähige, harte Werkstoffe bearbeitet werden können. Wer eine Erodiermaschine kaufen möchte, sollte deshalb zunächst klären, welche Erodierverfahren tatsächlich benötigt werden. Drahterodieren eignet sich beispielsweise für präzise Konturen, während Senkerodieren bei bestimmten dreidimensionalen Formen eingesetzt werden kann. Entscheidend sind unter anderem Werkstückabmessungen, erforderliche Genauigkeit, Oberflächenqualität, Elektrodentechnik, Automatisierung und gewünschte Produktionsleistung.
Drahterodieren und Senkerodieren im Vergleich
Beim Drahterodieren dient ein dünner, kontinuierlich geführter Draht als Elektrode. Damit lassen sich komplexe Konturen aus elektrisch leitfähigen Werkstücken schneiden. Beim Senkerodieren wird dagegen eine speziell geformte Elektrode eingesetzt, um eine entsprechende Geometrie in das Werkstück zu übertragen. Beide Verfahren besitzen unterschiedliche Anwendungsbereiche und technische Anforderungen. Die Entscheidung zwischen ihnen hängt unter anderem von der Werkstückform, der gewünschten Präzision und dem Produktionsablauf ab. In spezialisierten Fertigungsumgebungen können Erodierverfahren eine sinnvolle Ergänzung zu Fräs- und Drehmaschinen darstellen.
Bedeutung von Steuerung und Automatisierung
Die Steuerungstechnik beeinflusst zunehmend die Effizienz moderner Werkzeugmaschinen. CNC-Steuerungen ermöglichen programmierte Bewegungen und können komplexe Bearbeitungsabläufe koordinieren. Automatisierte Werkzeugwechsler, Palettensysteme, Messtechnik und Robotik können zusätzlich dazu beitragen, manuelle Eingriffe zu reduzieren. Besonders bei wiederkehrenden Produktionsaufgaben können automatisierte Abläufe die Prozessstabilität unterstützen. Dennoch müssen Programme, Werkzeuge und Spannmittel sorgfältig abgestimmt werden. Auch die Bedienerqualifikation bleibt wichtig, da falsche Offsets, ungeeignete Schnittwerte oder fehlerhafte Programme sowohl die Werkstückqualität als auch die Maschine beeinträchtigen können.
Maschinenzustand bei gebrauchten Anlagen
Beim Kauf gebrauchter Werkzeugmaschinen sollte der technische Zustand mindestens ebenso sorgfältig betrachtet werden wie der Anschaffungspreis. Verschleiß an Führungen, Spindeln, Kugelgewindetrieben oder Werkzeugwechslern kann die spätere Genauigkeit und Zuverlässigkeit beeinflussen. Auch Steuerung, Wartungshistorie, Betriebsstunden und Ersatzteilversorgung verdienen Aufmerksamkeit. Eine technische Prüfung vor dem Kauf kann helfen, potenzielle Reparaturkosten besser einzuschätzen. Zusätzlich sollten verfügbare Werkzeuge, Spannmittel und Zubehör geprüft werden. Bei älteren Maschinen kann außerdem die Frage relevant sein, ob die vorhandene Steuerung noch mit den Anforderungen der aktuellen Fertigungsumgebung kompatibel ist.
Die richtige Technologie für langfristige Fertigungsziele
Die Entscheidung zwischen Fräsen, Erodieren und anderen Bearbeitungsverfahren sollte auf einer konkreten Analyse der Produktionsaufgaben beruhen. Werkstoff, Geometrie, Toleranzen, Losgröße, Oberflächenqualität, Automatisierungsgrad und verfügbare Fachkräfte beeinflussen die Wirtschaftlichkeit einer Maschine. Eine gebrauchte Anlage kann eine interessante Alternative zu einer Neumaschine darstellen, sofern Zustand, Ausstattung und technischer Bedarf zusammenpassen. Asset Trade kann bei der Suche nach Werkzeugmaschinen berücksichtigt werden. Entscheidend bleibt eine sachliche technische Bewertung, damit die ausgewählte Maschine nicht nur aktuelle Anforderungen erfüllt, sondern auch zu den geplanten Produktionsprozessen und langfristigen Fertigungszielen passt.
